

 云课精选
发表于:10-21 09:36
阅读(35)
回复(0)
来源: https://www.ugsnx.com/thread-365787-1-1.html
网友(lei14***69)求助:
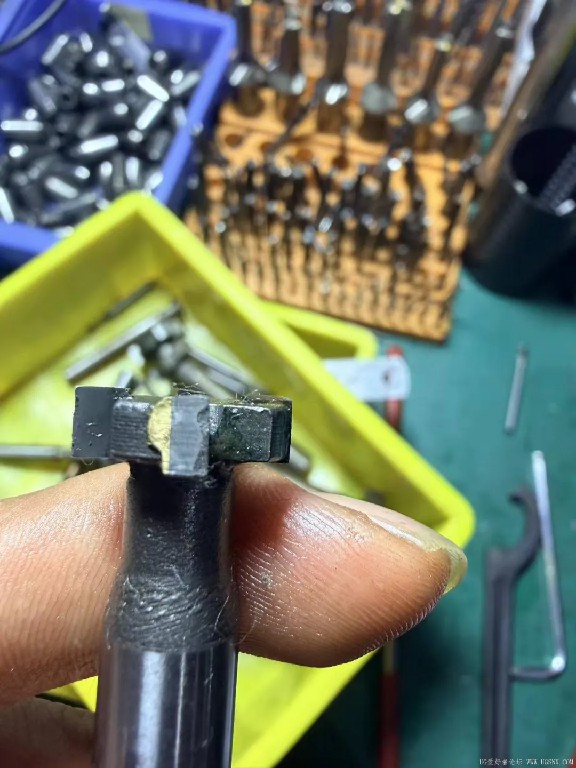
如图,厂里为节省成本,T型刀用的都是这种镶嵌合金的刀具。。。16X5的T刀 现在是径向侧切0.1做45钢100的圆槽深2.5,S3500 F1600 效果非常不耐用。有大佬指导一下这种刀具如何给参数能耐用一些或者有什么技巧?
大神(黄帝啊)回复:
给这么高吗,我锣S136的只给S600F1000 让操机看情况大概调下。
楼主(lei14***69)回复(黄帝啊):
大佬径向吃刀多少?
大神(黄帝啊)回复(lei14***69):
做的长工件,怕变形大只给0.2一刀侧切。
大神(迷航*)回复:
这么大的缺口,受冲击较强,进给快了。
缺口边不利,变圆润,转速太高。
楼主(lei14***69)回复(迷航*):
大佬分析得很准确。
大神(时间都去哪了?)回复:
s800 f60 16x4的 刀杆5mm 满刃。
大神(18***77)回复:
这种刀都是大切深,低转速,进给。
大神(gosh)回复:
线速度和进给太快了,要降低一些!
全部回帖
本周热门
相关帖子